Схандонг Таикинг Адванцед Материал Цо., Лтд.
Вести

Која је максимална количина алуминијум хидроксида додата епоксидној смоли?

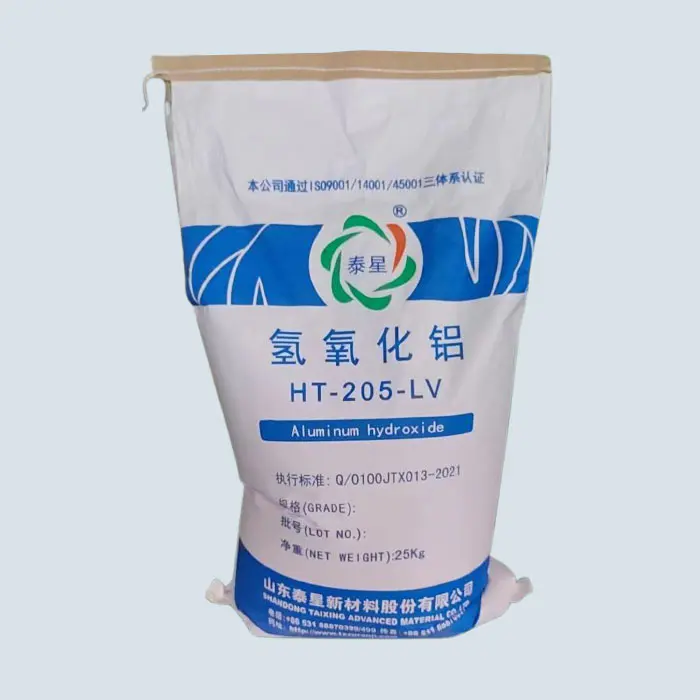
У глобалној мејнстрим технолошкој рути успоривача пламена без халогена, малог дима и нетоксичности, као и изолационог пуњења од епоксидне смоле, алуминијум хидроксид (АТХ) је постао преферирано неорганско успоривачко пунило у електронском заптивачу, ливењу, ламинатима обложеним бакром, композитним материјалима, предностима изолације у односу на друге компоненте и композитном пољу. ретардант и сузбијање дима, електрична изолација и лакоћа обраде. Најчешће кључно питање које постављају глобалне компаније за производњу материјала у развоју формула је: Која је максимална количинаалуминијум хидроксидкоји се могу додати у системе епоксидне смоле?


Ⅰ.Основни закључак: Опсег додавања количине алуминијум хидроксида у епоксидну смолу

У условима индустријске производње који задовољавају нормално мешање, пењење, изливање/ливање/формирање и који не пуцају или се љуште након очвршћавања и испуњавају стандарде механичких и изолационих перформанси:

1. Конвенционални немодификовани алуминијум хидроксид: Максимална практична количина додатка је 50% -65 теж% (масени удио);

2. Модификација силана/титаната + алуминијум хидроксид степена величине честица: практична максимална количина додатка може да достигне 70% -82 теж.%;

3. Систем екстремне оптимизације лабораторије: Теоријска горња граница може да се приближи 85 теж%, али је применљива само на посебне процесе и нема стабилност за производњу великих размера.


Једноставно речено: обична формула ≤ 65%; Модификована и оптимизована формула 70% -82%; Екстремна формула не прелази 85%. Ово је глобално призната безбедна, стабилна и масовно произведена граница додавања за системе епокси алуминијум хидроксида.


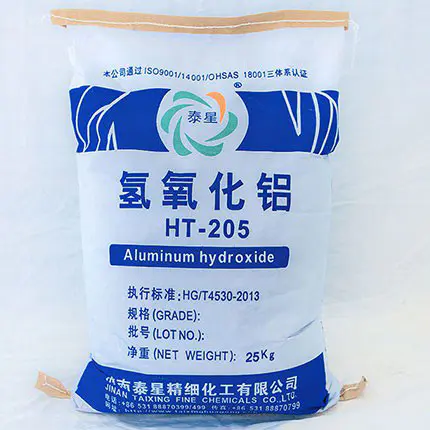
Aluminum Hydroxide


Ⅱ.Четири кључна ограничења која одређују максималан износ додавања

Што је већа количина додатог алуминијум хидроксида, то боље. Пробијање горње границе ће директно довести до квара система, неуспеха обраде и колапса перформанси. Четири главна ограничења заједно дефинишу „максималну адитивну црвену линију“.

1. Ограничење вискозности: Апсолутна горња граница флуидности обраде

Сама епоксидна смола има одређени основни вискозитет, а као неоргански прах, што је већа количина додатог алуминијум хидроксида, експоненцијално се повећава вискозитет система.

-Преко 65%: Систем постаје вискозан, тешко се меша, а мехурићи се не могу избацити;

- Преко 75%: Губитак способности самонивелисања, сипања и ливења, немогућност прилагођавања аутоматизованом дозирању, вакуумском заптвању и формирању калупа;

-Више од 82%: Смола не може у потпуности навлажити површину пунила, што доводи до "агломерације сувог праха и суве агломерације", потпуно губећи способност обраде.


Вискозност је први праг који одређује максималну количину додавања и такође је главни контролни индикатор за масовну производњу у глобалној индустрији електронике, електричне енергије и композитних материјала.


2. Ограничења механичких перформанси: Уравнотежите границу између снаге и жилавости

Алуминијум хидроксидје крута неорганска честица, а прекомерно додавање може оштетити умрежену мрежу епоксидне смоле, што резултира:

-Ударна чврстоћа и издужење при ломљењу су значајно смањени, чинећи материјал крхким и склоним пуцању;

- Чврстоћа лепљења се смањује, а чврстоћа везивања са подлогом и компонентама је недовољна;

-Неусклађеност коефицијента термичког ширења под термичким ударом, што доводи до савијања и одвајања.


Индустријска оптимална тачка равнотеже: Под претпоставком испуњавања УЛ94 В-0 отпорности на пламен, количину додавања треба контролисати на 55% -70%, што може уравнотежити успорење пламена, снагу, жилавост и стабилност димензија.


3. Ограничење компатибилности интерфејса: основна логика дисперзије и влажења

Немодификовани алуминијум хидроксид има више хидроксилних група на својој површини, јак поларитет и лошу компатибилност са епоксидном смолом. Под високим додавањем, склон је:

- Формирајте секундарно окупљање, што резултира унутрашњим дефектима;

-Сила везивања између пунила и интерфејса смоле је слаба, а напрезање је концентрисано;

-Изолациони учинак и отпорност на напон очврслог материјала се смањују.


Модификовањем са силанским везивним агенсима и премазивањем супер дисперзантима, компатибилност међуфаза може се значајно побољшати, повећавајући максималну количину додавања са 65% на 70% -82%.


4. Ограничења процеса: Разлике у горњој граници додавања за различите процесе обликовања

Максимална количина додавања за различите процесе са истом формулом је потпуно различита, што је принцип прилагођавања процеса који се мора поштовати за глобалну масовну производњу:

-Вакумско заптивање/електронска инфузија: високи захтеви за флуидност, горња граница од 60% -70%;

- ливење калупа/електричне компоненте: могу се загрејати да би се смањио вискозитет, са горњом границом од 70% -78%;

-Молдед/Молдед Пластицс (БМЦ/ДМЦ): високо смицање у калупу, горња граница 75% -82%;

- Танкослојни лепак/везујући агенс: захтева низак вискозитет и високу инфилтрацију, са горњом границом од 40% -55%.


Ⅲ.Како пробити границу: повећајте максималан износ додавања са 65% на 80%+


Суочавајући се са захтевом за високом отпорношћу на ватру, високом ЦТИ вредношћу, високом изолацијом и ниском ценом на глобалном врхунском тржишту, четири главна технолошка средства могу се користити за безбедно повећање количине доданог алуминијум хидроксида уз одржавање стабилности система.

1. Модификација површине пунила: Инжењеринг интерфејса је срж

Ин ситу премаз алуминијум хидроксида коришћењем силанског средства за спајање (КХ550/КХ560/КХ570), титаната, алумината и хиперразгранатог полимера:

-Смањите површински поларитет и смањите силе водоничне везе између честица;

-Побољшати компатибилност и влажење са епоксидном матрицом;

-Смањите агломерацију и смањите повећање вискозитета у условима високог пуњења.

Након модификације, вискозност се може смањити за 30% -60% при истој количини додавања, а прозор за високо пуњење може се директно отворити.


2. Разврставање величине више честица: чврсто паковање смањује потражњу за смолом

Пратећи теорију чврстог паковања, користи се комбинација велике величине честица, средње величине честица и мале величине честица (као што је 40 μм+8 μм+1,5 μм):

-Попуните велике празнине честица малим честицама како бисте смањили порозност;

-Смањите количину омотача смоле и побољшајте течност под истим чврстим садржајем;

-Остварите већу количину додавања, нижи вискозитет и већу густину.

Оптимизација градирања је најисплативије и најефикасније решење за повећање количине адитива.


3. Састављање епоксидног система ниског вискозитета: смањење вискозитета из матрице

- Изаберите епоксид ниске молекуларне масе, циклоалифатски епоксид и алифатични епоксид;

-Сложени активни разблаживач (без ВОЦ, учествује у сушењу, не мигрира);

-Упарен са агенсима за очвршћавање ниског вискозитета (полиетерамин, модификовани анхидрид).

Што је нижи вискозитет матрице, то је јача способност прихватања алуминијум хидроксида, а максимална количина додатка се може повећати за 8% -15%.


4. Ефикасни адитиви и јачање процеса: двострука гаранција реологије и дисперзије

-Додавање ефикасних средстава за влажење и дисперговање: разбијање агломерације и смањење међуфазног отпора;

-Прецизни реолошки адитиви: постизање смичног стањивања, статичког отпора слијегања и великог протока током изградње;

-Вакумска дисперзија велике брзине / млевење у три ваљка: Обезбедите потпуну деполимеризацију и једнолику дисперзију пунила и спречите агломерацију сувог праха.


Ⅳ.Препоручени додатни износ за индустријализацију по сценарију (глобални стандард)

На основу стварног сертификације и искуства у масовној производњи глобалне електронике и електричне енергије, нове енергије, транзита железницом и грађевинских композитних материјала, дајте најпрактичније смернице за додавање количине:

1. Електронски лепак за заливање (напајање/контролер/сензор): 50% -65%, В-0 успоривач пламена, низак вискозитет, висока изолација;

2. Електрични ливени / изолатори / компоненте прекидача: 65% -78%, висок ЦТИ, висока отпорност на пламен, висока механичка чврстоћа;

3. Бакар обложен ламинат/изолациона плоча: 55% -70%, мало дима, висока отпорност на топлоту, стабилност величине;

4. БМЦ/ДМЦ обликовани делови: 70% -82%, високо пуњење, ниска цена, висока способност обликовања;

5. Лепак / заптивач отпоран на пламен: 40% -55%, балансирајућа чврстоћа везивања и отпорност на ватру.


Ⅴ.Типични ризици од прекомерног додавања (мора се избегавати)

Када предузећа слепо теже високим нивоима адитива да би смањила трошкове или побољшала отпорност на пламен, могу настати неповратни проблеми након прекорачења горње границе:

- Експлозија вискозитета, немогућност да се излије, пени или формира;

- Пуцање, савијање, висока крхкост и квар услед хладног и врућег циклуса очврслог материјала;

-Постоје многи дефекти интерфејса, што доводи до значајног смањења перформанси изолације и напонског отпора;

-Таложење и раслојавање пунила, слаба стабилност складиштења;

- Ниска стопа приноса, не може да прође глобалне сертификате као што су УЛ, ИЕЦ, РоХС, итд.

Подсетник о безбедности: Количина одалуминијум хидроксиддодати треба да тежи равнотежи перформанси, а не екстремним вредностима.


Ⅵ.Логика дизајна формуле високог пуњења за глобално тржиште

Да би задовољили захтеве глобалних купаца за заштиту животне средине без халогена, високу отпорност на пламен, високу поузданост и ниску цену, оптимална формула следи следеће принципе:

1. Подесите доњу границу на основу нивоа успоривача пламена: УЛ94 В-0 обично захтева ≥ 50%;

2. Поставите горњу границу на основу технологије обраде: заптивање ≤ 70%, обликовање ≤ 82%;

3. Повећање горње границе са модификованом градацијом: Модификација+градација може повећати количину додавања за 10% -15%;

4. Одредите коначни резултат тестирањем перформанси: вискозитет, удар, адхезија, изолација и термички циклуси све пролазе.


Закључак

Максимална количина алуминијум хидроксида додата епоксидној смоли је резултат комбинованих ефеката материјала, формулација, процеса и својстава. Практична горња граница конвенционалног система је 65%, док модификовани систем оптимизације може стабилно да достигне 70% -82%, са екстремном теоријском вредношћу која не прелази 85%.


Кроз модификацију површине, оцењивање величине честица, матрице ниске вискозности, оптимизацију адитива и јачање процеса, може се постићи високо пуњење, висока отпорност на пламен и висока изолација без жртвовања обрадивости и механичких својстава, савршено прилагођавајући се строгим стандардима и захтевима животне средине глобалне електронике, нове енергије, електричне енергије и других транзита на терену. Ово је основни технолошки пут за материјална предузећа да унапреде конкурентност производа и прошире међународна тржишта.

Повезане вести
Оставите ми поруку
X
Користимо колачиће да бисмо вам понудили боље искуство прегледања, анализирали саобраћај на сајту и персонализовали садржај. Коришћењем овог сајта прихватате нашу употребу колачића. Политика приватности
ОдбитиПрихвати